Comparison of Semi-Solid Magnesium Alloy Processing and Conventional Magnesium Alloy Processing
There are six points about Comparison of Semi-Solid Magnesium Alloy Processing and Conventional Magnesium Alloy Processing.
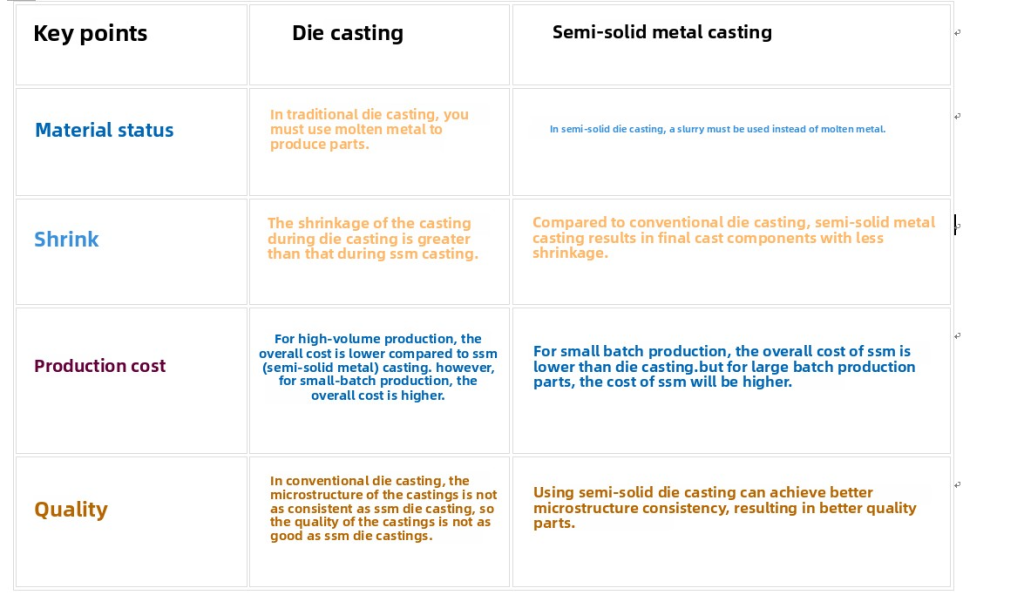
I. Comparison of Forming Processes
- Process Flow
o Conventional magnesium alloy die casting: Direct die casting of liquid metal
o Semi-solid magnesium alloy forming: Thixoforming/rheoforming of metal slurry (solid-liquid two-phase) - Melt Temperature
o Conventional magnesium alloy die casting: 650–680°C (fully liquid)
o Semi-solid magnesium alloy forming: 580–620°C (solid fraction: 40–60%) - Injection Speed
o Conventional magnesium alloy die casting: 30–60 m/s (high-speed filling)
o Semi-solid magnesium alloy forming: 0.5–5 m/s (low-speed laminar filling) - Die Temperature
o Conventional magnesium alloy die casting: 200–250°C
o Semi-solid magnesium alloy forming: 150–200°C - Forming Pressure
o Conventional magnesium alloy die casting: 40–100 MPa
o Semi-solid magnesium alloy forming: 10–50 MPa - Key Equipment
o Conventional magnesium alloy die casting: Standard die casting machine
o Semi-solid magnesium alloy forming: Specialized semi-solid forming machine (equipped with slurry preparation system) - Process Advantages
o Semi-solid process: Reduced gas entrapment defects (porosity <1% vs. 3–5% for conventional); 30% longer die life
o Conventional die casting: Shorter production cycle (20 seconds/part vs. 30–50 seconds/part for semi-solid)
Please also review the below HPDC (high pressure die casting) video and get more information you will need :
More video of Semii-Solid Thixomolding :
II. Comparison of Material Properties
- Tensile Strength
o Conventional magnesium alloy (AZ91D): 230–250 MPa
o Semi-solid magnesium alloy (AZ91D-SS): 260–300 MPa - Elongation
o Conventional magnesium alloy (AZ91D): 3–5%
o Semi-solid magnesium alloy (AZ91D-SS): 8–12% - Fatigue Strength (10⁷ cycles)
o Conventional magnesium alloy (AZ91D): 80–90 MPa
o Semi-solid magnesium alloy (AZ91D-SS): 110–130 MPa - Corrosion Resistance (Salt Spray Test)
o Conventional magnesium alloy (AZ91D): Corrosion appears after 48 hours
o Semi-solid magnesium alloy (AZ91D-SS): No significant corrosion after 120 hours - High-Temperature Strength (150°C)
o Conventional magnesium alloy (AZ91D): 35% reduction
o Semi-solid magnesium alloy (AZ91D-SS): 15% reduction - Surface Roughness (Ra)
o Conventional magnesium alloy (AZ91D): 1.6–3.2 μm
o Semi-solid magnesium alloy (AZ91D-SS): 0.8–1.6 μm - Mechanism of Property Improvement
o Semi-solid forming utilizes a non-dendritic microstructure (globular grains) to achieve grain refinement, reduce porosity, and control oxide inclusions.
III. Production Cost Comparison
- Raw Material Costs
o Traditional Die Casting: Low (direct melting)
o Semi-solid Forming: High (requires slurry preparation equipment; 15% higher energy consumption) - Equipment Investment
o Traditional Die Casting: 5–8 million RMB (3,000-ton die-casting machine)
o Semi-solid Forming: 12–20 million RMB (specialized semi-solid system) - Mold Wear/Lifespan
o Traditional Die Casting: 80,000–100,000 cycles
o Semi-solid Forming: 120,000–150,000 cycles - Yield Rate
o Traditional Die Casting: 85–90%
o Semi-solid Forming: 95–98% - Post-processing Costs
o Traditional Die Casting: High (requires deburring, repair welding)
o Semi-solid Forming: Low (near-net-shape forming) - Economic Break-even Point
o Traditional Process: Suitable for high-volume, simple parts (>100,000 units/year)
o Semi-solid Forming: High-value-added precision parts (aerospace, medical devices)
IV. Differences in Typical Applications
- Automotive Sector
o Traditional magnesium alloy applications: Structural bracket components
o Semi-solid magnesium alloy applications: Engine mounting brackets, turbocharger housings - 3C Electronics Sector
o Traditional magnesium alloy applications: Standard casings
o Semi-solid magnesium alloy applications: Ultra-thin foldable screen hinges (0.3 mm thickness) - Aerospace Sector
o Traditional magnesium alloy applications: Non-load-bearing components
o Semi-solid magnesium alloy applications: Landing gear doors, precision housings for flight control systems - Medical Device Sector
o Traditional magnesium alloy applications: Equipment casings
o Semi-solid magnesium alloy applications: Orthopedic implants, minimally invasive surgical instruments
V. Comparison of Technical Bottlenecks
- Material Limitations
o Conventional Die Casting: Poor high-temperature performance; prone to corrosion
o Semi-solid Forming: Difficulty in controlling raw material slurry stability (requirement of ±2°C) - Process Control
o Conventional Die Casting: Defects such as gas entrapment and shrinkage porosity
o Semi-solid Forming: Insufficient precision in real-time monitoring of solid fraction - Environmental Issues
o Conventional Die Casting: Use of SF6 greenhouse gas
o Semi-solid Forming: High cost of nitrogen shielding during the slurry preparation process - Standardization
o Conventional Die Casting: Mature (comprehensive ASTM/GB standards)
o Semi-solid Forming: Lack of unified process specifications
VI. Future Development Trends
- Hybrid Process Innovation
o Semi-solid + Squeeze Casting: Enhances performance of thick-walled parts (wall thickness >15mm)
o Semi-solid + 3D Printing: Enables forming of functionally graded materials - Low-Cost Slurry Preparation Technology
o Mechanical stirring replacing electromagnetic stirring (40% cost reduction)
o Development of novel thixotropic agents (reducing slurry preparation time to under 5 minutes) - Intelligent Control
o Machine vision-based online solid fraction monitoring
o Digital twin-based process optimization systems
Summary and Recommendations
• Prioritize semi-solid processing for: High-precision complex parts, fatigue-resistant critical components, and thin-walled precision parts
• Retain traditional processes for: Low-cost mass production and structural components with moderate performance requirements
• As the localization of semi-solid processing equipment accelerates, costs are decreasing at an average annual rate of 7%; large-scale replacement of traditional processes in the automotive sector is projected by 2030.